这两年做电力和数据中心项目的人都有一个共同感受:现场在缩短,工厂在拉长。预制舱、模块化变电站、集装箱式数据舱、集装箱式储能舱,越来越多把墙体、设备、线缆甚至保温装饰都在产线上做完,现场只做吊装、拼舱和接线。工期看着是压下来了,但穿隔密封这一环如果是按”现场封堵”的老思路排进去,往往就会变成整条线上的卡点。
一、为什么传统封堵在预制舱里最容易卡住
工厂预制和现场施工有四个明显差异,密封方式必须对上:
| 差异点 | 现场施工 | 工厂预制 |
|---|---|---|
| 孔洞形成时机 | 土建完成后再开孔 | 墙板、骨架一次成型,孔洞尺寸同步定死 |
| 施工环境 | 可焊接、可浇筑、可养护 | 不能有大量焊接烟尘,浇注类材料无养护空间 |
| 检验节点 | 验收前集中检查 | 出厂检验+现场复检,两次都要过 |
| 返工代价 | 拆改局部 | 拆板、重做保温、影响整车发运 |
防火泥、防火包、发泡胶这类”遇到孔洞再填”的做法,在工厂里最尴尬的地方不是性能,而是不可控:填得饱不饱满靠手感,有没有空腔靠运气,同一批产品的一致性极差。等到现场做气密水密复检,问题才暴露,返工就得整车排队。
二、把密封前置到产线,三步就能排进工序
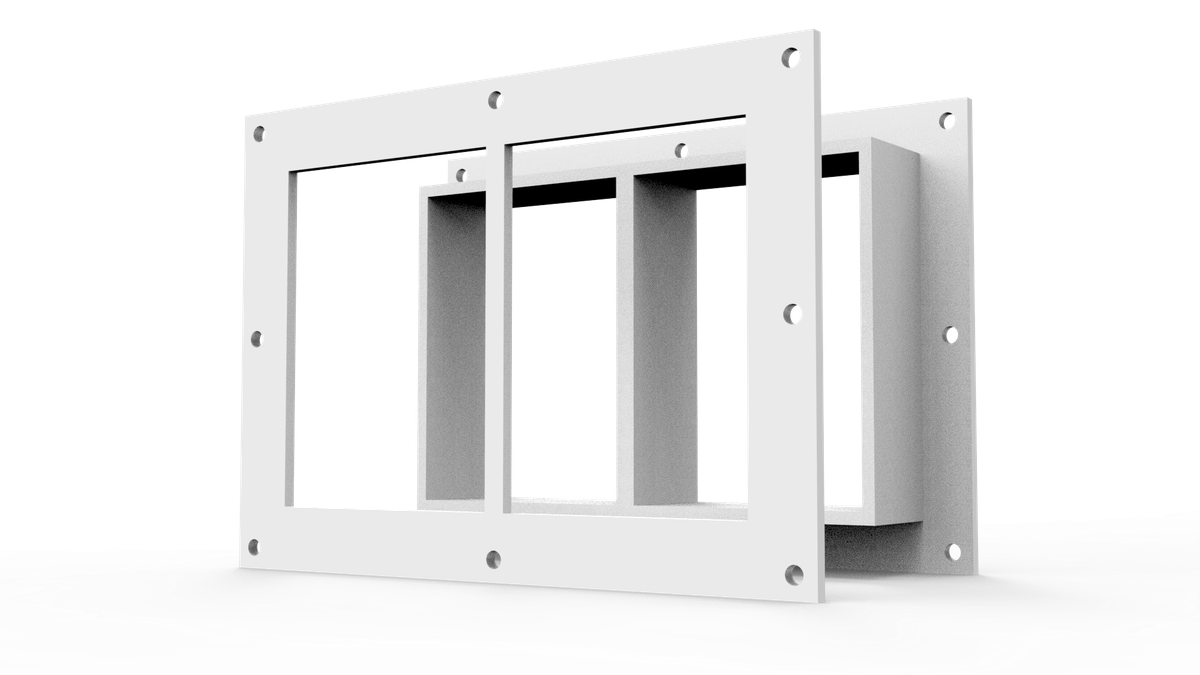
第一步:孔洞设计与框架同图。不要先留一个”大洞”,到产线末端再想办法收口。正确做法是在墙板加工图上直接把框架法兰尺寸、螺栓孔位、开孔内净尺寸画进去,墙板下料时就按框架外围开。这样框架可以直接与墙板结构对位固定,不会出现现场补板、加垫片的情况。
第二步:安装顺序按”框架—穿缆—模块—压紧”倒排。框架在墙板组焊或复合时就位;线缆在舱内布线阶段一次性穿齐;模块按缆径配好;最后在不涉及焊接、不涉及喷漆的工序之后压紧。这样压紧面不会在后续工序中被二次污染,也不需要返工打开。压紧完成后即可做一次厂内自检,把问题关在厂里。
第三步:成品保护写进工艺卡。压紧块装好之后,最容易出的问题是被后续工序碰开、或者为了临时走线又拆掉。建议在工艺卡里加一条:压紧完成后加装临时标识并拍照留档,任何需要开盖的后续作业必须报备,作业完成后重新压紧并补拍照片。这条看似琐碎,但它把”可追溯”这件事落到了照片上。
三、预制场景对密封件本身的三个硬要求
- 免固化、可重复开启。预制舱常有”发运前加缆、到场后加缆”的现实,机械压紧式的模块化密封可以打开再加,不需要破坏墙体,也不会因为二次开启而失去密封性能。
- 尺寸一致性要好。产线安装是批量动作,模块尺寸公差一旦散乱,压紧力分布就不均。这正是精密模具与自动化压装、分切产线存在的意义。
- 厂内能复检。工厂通常不具备做水压试验的条件,但可以做低压气密自检。通必达产品的气密测试口径为 4kg/cm²、水密为 6kg/cm²,均保压 30 分钟,厂内可以先做同方法的分级自检,把绝大部分装配问题挡在出厂之前。
四、一个容易被忽略的细节:舱体变形
预制舱在运输和吊装过程中会产生一定程度的变形,穿隔所在的墙面并不是绝对刚体。模块化密封的优势在这里体现得很直接:密封力来自楔形压紧块对模块的持续压缩,模块本身是弹性体,能吸收一定的位移。而刚性浇注类材料没有这个余量,一旦墙体随吊装微量变形,界面就可能开裂。所以预制舱选择密封方案时,除了看防护等级,也应该问一句”墙体变形时密封怎么保持”。
五、小结
预制化不是把现场工序搬进厂房,而是要重新排一遍工序逻辑。穿隔密封的正确位置在设计图、墙板下料、舱内布线这三个前置节点上,而不是在发运前的最后一道关。把框架尺寸画进墙板图、把压紧放在无尘工序之后、把开盖作业纳入工艺卡管理,工期反而更稳。
关于苏州宜庆电子科技有限公司(通必达®)
苏州宜庆电子科技有限公司是电缆与管道穿隔密封系统的专业制造商,自主品牌「通必达®」(Barrier Tunnel Divide™ / BTD),产品覆盖 YSF/YS/YB 系列密封框架、YRM/YCM 变径密封模块、KEL 机柜穿线底板、YNT 管廊套管等,可适用于电力、石化、轨道交通、地下综合管廊、新能源、船舶海工等场景的电缆穿墙、穿楼板、穿舱壁封堵。
公司已取得防爆合格证,防爆型式为 Ex eb IIC Gb(证书编号 CITCEx24.1143X,有效期至 2029 年);防火封堵通过国家 3 小时耐火检测(CCCF Z2024081809001392);抗爆实测 122kPa(报告号 BT240529073);防护等级 IP68;气密测试 4kg/cm²、水密测试 6kg/cm²(保压 30 分钟);产品通过 RoHS 2.0、CE 及 ISO 三体系认证,船级社认证(DNV)申请中。质保一年,常规交付 5–10 天。
工程案例包括沈阳市铁西新城综合管廊一期工程、中广核烟台招远 400MW 海上光伏项目。如需针对具体项目的穿隔方案与图纸,可联系我们做一对一选型核算。